Lazerde kusursuz kesilmiş bir parça, abkanttan çıktıktan sonra bazen hayal kırıklığı yaratır: büküm çizgisinin hemen yanındaki delik yumurta gibi uzamış, kenarındaki pencere dalgalanmış, montaj vidası yerine oturmuyordur. Kesim doğrudur, büküm açısı doğrudur; sorun, deliğin yanlış yerde olmasıdır.
Bu yazıda büküme yakın delik ve kesiklerin neden bozulduğunu, sitemizdeki 3 × t + R kuralının ne anlattığını ve kural sağlanamadığında tasarımda neler yapılabileceğini anlatıyoruz.
Bükümde Sacın İçinde Ne Olur?
Sac abkantta bükülürken büküm bölgesindeki malzeme düzgün davranmaz. Dış yüzey uzar, iç yüzey sıkışır; bu şekil değişimi yalnızca büküm çizgisinin üstünde kalmaz, çizginin iki yanına doğru bir miktar yayılır. Bu bölgeye kısaca büküm etkisi bölgesi diyebiliriz.
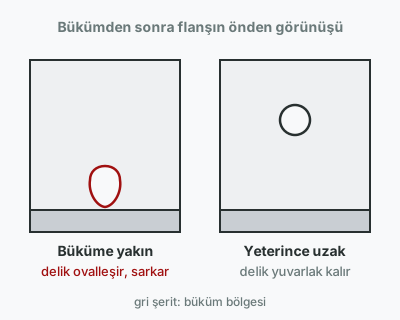
Bölgenin içinde kalan her boşluk, çevresindeki malzemeyle birlikte çekilir ve itilir. Tam bir daire olan delik bükümden sonra ovalleşir, büküme bakan kenarı sarkar. Büküm çizgisine paralel uzanan bir kesik ya da pencere ise ince bir şeridin bükümü taşımasına yol açar; şerit esner, kenarlar dalgalanır, bazen büküm açısı da o noktada sapar.
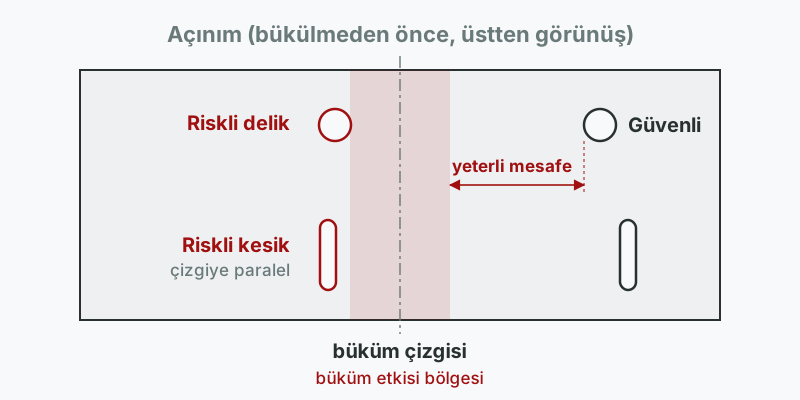
Bir başka etki de kalıpla ilgilidir. Bükümde sac, V kalıbın iki omzuna yaslanır. Delik ya da kesik tam omuzun üstüne denk gelirse sacın kalıba temas eden yüzeyi azalır, parça o noktada farklı davranır.
Kural: Deliğin Kenarından Karşı Flanşa 3 × t + R
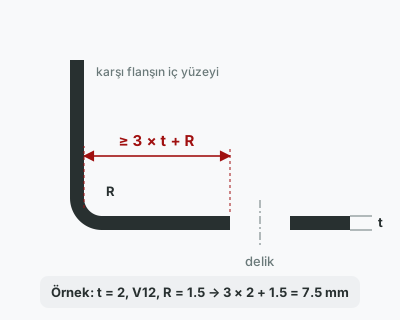
Sac büküm kurallarımızda bu konu tek satırla özetlenir: deliğin kenarı, karşı flanşın iç yüzeyinden en az 3 × t + R uzakta olmalıdır. Burada t sac kalınlığı, R ise iç büküm yarıçapıdır.
- Ölçü deliğin merkezinden değil, kenarından alınır. Ø8 bir delik için merkez, bu mesafeye 4 mm daha eklenmiş konumda olur.
- Başlangıç noktası karşı flanşın iç yüzeyidir. Yani bükülmüş parçada, deliğin bulunduğu flanşa dik duran yüzeyin iç tarafından ölçülür.
- R, kullanılan kalıba bağlıdır. Aynı sac, farklı V kanalında farklı iç yarıçap verir; kural da buna göre değişir.
Örnek hesap
2 mm siyah sacı V12 kalıpta bükeceğinizi düşünelim. Bu kalıpta ölçtüğümüz iç yarıçap 1,5 mm'dir. Mesafe 3 × 2 + 1,5 = 7,5 mm çıkar. Flanşa Ø6 bir delik koymak istiyorsanız deliğin merkezi, karşı flanşın iç yüzeyinden en az 7,5 + 3 = 10,5 mm uzakta olmalıdır.
Aşağıdaki tablo, atölyemizdeki kalıplarla ölçülmüş değerlerden birkaç örnek gösterir. Tam liste Sac Büküm Kuralları sayfasındadır.
| Malzeme / Kalınlık | V kanalı | İç yarıçap (R) | Min. delik mesafesi |
|---|---|---|---|
| Siyah sac 1.5 mm | V12 | 1.5 mm | 6 mm |
| Siyah sac 2 mm | V12 | 1.5 mm | 7.5 mm |
| Siyah sac 3 mm | V22 | 3 mm | 12 mm |
| Siyah sac 5 mm | V35 | 4 mm | 19 mm |
| Galvanizli 2 mm | V16 | 2 mm | 8 mm |
| Alüminyum 3 mm | V16 | 1.5 mm | 10.5 mm |
| Paslanmaz 2 mm | V22 | 2.5 mm | 8.5 mm |
Tablodan görüleceği gibi kalınlık arttıkça hem 3 × t terimi hem de kalıp ve yarıçap büyür; 5 mm sacda delik büküme 19 mm'den yakın olmamalıdır. Kalın parçalarda flanş boyunu belirlerken bu mesafeyi baştan hesaba katmak gerekir.
Bükümden Sonra Ne Görürsünüz?
Kurala uymayan bir delik genellikle şu belirtilerden biriyle ortaya çıkar:
- Ovalleşme: Delik büküm yönünde uzar. Cıvata yine girebilir ama pim, rulman ya da sıkı geçme gereken bir parça oturmaz.
- Kenar sarkması: Deliğin büküme bakan kenarı içeri ya da dışarı doğru çöker; yüzey düz kalmaz.
- Dalgalı kenar: Büküme paralel uzun kesiklerde ince şerit esner, parça kenarı görünür biçimde dalgalanır.
- Açı sapması: Büküm hattı boyunca malzeme eşit olmadığı için açı, kesiğin olduğu bölgede diğer bölgelerden farklı çıkabilir.
Kural Sağlanamıyorsa Ne Yapılabilir?
Her tasarımda deliği istediğiniz kadar uzağa koyacak yer olmaz. Bu durumda sırasıyla şu seçeneklere bakmanızı öneririz.
1. Deliği taşıyın ya da flanşı uzatın
En temiz çözüm budur. Delik birkaç milimetre uzaklaştığında ya da flanş biraz uzadığında sorun ortadan kalkar. Flanşı uzatırken minimum flanş boyunu da kontrol edin: 90° bükümde dıştan ölçülen flanş, kalıp kanal genişliğinin en az 0,71 katı olmalıdır (V12 kalıpta en az 9 mm).
2. Kalıp seçimini konuşun
Daha dar bir V kanalı daha küçük iç yarıçap verir, bu da gereken mesafeyi biraz kısaltır. Örneğin 3 mm siyah sacda V22 kalıpta mesafe 12 mm iken V12 kalıpta 9,8 mm'dir. Ancak dar kalıbın kalınlık ve büküm boyu sınırları vardır; hangi kalıbın uygun olduğunu dosyanıza bakarak birlikte belirleriz.
3. Kesiği büküm bölgesinin dışına taşıyın ya da tamamen geçirin
Büküme paralel bir pencere ya da kesik gerekiyorsa onu büküm etkisi bölgesinin dışına almak en güvenli yoldur. Bazı tasarımlarda ise kesiği büküm çizgisini baştan sona geçecek şekilde uzatmak, bükümü ince bir şeride taşıtmaktan daha iyi sonuç verir. Bu tür geometrilerde dosyayı göndermeden önce bizimle görüşmenizi öneririz.
4. Montaj deliklerinde pay bırakın
Kural sağlansa bile, flanş üzerindeki bir deliğin karşı yüzeye göre konumu büküm toleransından etkilenir. Lazer kesimde delik ±0,15 mm hassasiyetle kesilir; ancak bükümde boy toleransı ±0,5 mm, açı toleransı ±1°'dir ve üst üste yapılan bükümlerde bu sapmalar toplanır. İki bükülmüş parçayı cıvatayla birleştirecekseniz delikleri biraz geniş ya da oval tasarlamak montajı kolaylaştırır.
Dikkat: Mesafe, bükülmüş parçada karşı flanşın iç yüzeyinden ölçülür. Açınım (DXF) üzerinde büküm çizgisinden ölçtüğünüz değer bununla aynı değildir; kontrolü 3D modelde yapın.
Dosyayı Göndermeden Önce Kısa Kontrol
- Her bükümün yanındaki delik ve kesiklerin kenarı, karşı flanşın iç yüzeyinden en az 3 × t + R uzakta mı?
- R değerini, kullanılacak kalınlık ve kalıp için tablodan mı aldınız?
- Büküme paralel uzun pencereler, büküm etkisi bölgesinin dışında mı?
- Flanş boyu minimum flanş kuralını sağlıyor mu?
- Montaj delikleri büküm toleransını karşılayacak kadar pay içeriyor mu?
- STEP modelinin yanında büküm yönlerini, açılarını ve ölçülerini gösteren PDF büküm resmini eklediniz mi?
Kısaca: Delik büküme ne kadar yakınsa o kadar bozulur. Deliğin kenarını karşı flanşın iç yüzeyinden en az 3 × t + R uzakta tutun; yer yoksa deliği taşıyın, flanşı uzatın ya da kalıbı birlikte seçelim.
Tasarımınızda büküme yakın delik ya da kesik varsa dosyanızı inceleyip uygun kalıbı ve gereken mesafeyi birlikte belirleyelim. STEP modelinizi ve büküm resminizi gönderin.